|
||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||
|
페이지 63-31 · Z236 FORMING GUIDE
성형 · 형상 제작용 세라믹 재료클레이 · 슬립 · 석고 · 퍼티 · 가공용 세라믹으로 원하는 모양 만들기, 세라믹 와플, 저열팽창 ZRP
바르는 코팅이 아니라 직접 모양을 만들어 굽는 세라믹 재료입니다. 손 · 프레스로 빚는 클레이, 석고 틀에 붓는 슬립, 물만 섞는 석고형 분말, 메워 고치는 퍼티, 공구로 깎는 가공용 세라믹이 있습니다. 와플 기계로 세라믹 판을 만드는 방법과, 용융 실리카만큼 열팽창이 작은 ZRP의 측정 결과도 함께 정리했습니다.
1. 클레이 — 손 · 프레스로 빚어 굽기점토처럼 손으로 빚거나 프레스로 눌러 모양을 만든 뒤, 말리고 소성(굽기) · 소결해 원하는 세라믹으로 만듭니다.
요령 — BN EsoCera Clay 는 일반 세라믹 점토를 다뤄 본 분이라면 같은 방식으로 쓰면 되고, 구운 뒤에도 BN 의 좋은 성질이 그대로 남습니다.
2. 슬립 — 석고 틀에 부어 만드는 BN 성형체BN EsoCera Slip은 BN 을 넣은 주입 성형용 슬립(흙물)입니다. 일반 슬립 캐스팅과 똑같이 석고 틀에 부으면 잘 떨어지고 모양도 잘 유지되며, 처음 말리면 가죽처럼 단단한(레더 하드) 상태가 되고, 소성하면 튼튼하게 결합된 BN 성형체가 됩니다. 거의 모든 모양을 만들 수 있습니다. 3. 석고형 분말 — 물만 섞어 굳히기이트리아 또는 이트리아-지르코니아 분말 혼합물로, 물만 넣고 저으면 석고(Plaster of Paris)처럼 굳습니다. 말린 것은 다공질 세라믹이 되며, 필요하면 마른 뒤 깎거나 사포로 다듬을 수 있습니다.
4. 퍼티(스패클링) — 메우고 고치기바로 쓰는 수성 내화 퍼티로, 일반 벽 보수용 퍼티처럼 퍼티 칼 · 흙손 · 주걱으로 세라믹 부품에 발라 메우거나 보수합니다. 바르고 말리거나 소성한 뒤에는 사포로 갈거나 긁어 다듬을 수 있습니다.
5. 기계 가공용 고온 세라믹 (Z-MARC)Z-MARC(Machinable Advanced Refractory Ceramic)는 둥근 덩어리(퍽, puck) 형태로 공급되며, 일반 초경 팁 공구로 절단 · 선반 · 밀링 · 드릴 · 나사 가공 · 탭 · 연마할 수 있어 거의 모든 고온 부품을 만들 수 있습니다. 고엔트로피 세라믹과 비슷한 조성입니다. 다른 가공용 세라믹과 달리 1200℃ 까지 모든 분위기에서 매우 안정하고, 고온에서도 강도를 유지하며 크리프(고온에서 서서히 늘어나는 변형)나 변형이 없습니다. 거의 완전 치밀해 가스가 나오지 않고(아웃개싱 없음), 전기 절연성과 절연 파괴 전압이 뛰어나 전기 부품에 알맞습니다. 6. 세라믹 와플 만들기 — 프레스 성형 후 열 고정(PFHS)소성한 세라믹 ‘와플’은 다른 부품을 열처리 · 소성할 때 세터 플레이트(받침판)나 분리용 조각으로 쓸 수 있습니다. 다공질이라 단열 성능이 좋습니다. 소성한 와플 위에 Y Aerosol · Z Aerosol · A Aerosol(또는 Y · Z · A Aerosol Brushable)로 이트리아 · 지르코니아 · 알루미나 코팅을 하면 더 안정해집니다. 시험에 쓴 기계는 가정용 미니 와플 메이커(DASH, 4인치 틀)이며, 재료는 수성 세라믹 퍼티 Cera Mastic입니다.
원문 사진 설명에는 1300℃ 소성 후 선수축 약 15% 로 적혀 있습니다(본문은 ‘수축이 적다’고 표현).
요령 — Cera Mastic 에 물을 약 20 wt% 섞어 묽게 하면 무늬가 더 잘 채워질 수 있습니다. 물만 섞어 반죽처럼 만드는 Cera Mastic DMX 분말로도 같은 순서로 만들 수 있습니다.
주의 — 와플 믹스를 쓰는 방법(위 표 2 · 3번째)은 소성할 때 연기와 냄새가 많이 나므로 환기가 아주 잘 되는 곳에서만 하십시오. 만드는 동안 나오는 증기 · 김을 들이마시지 말고, 뜨거운 판(약 179~182℃)과 김에 닿지 않게 하십시오. 사용 전 각 재료의 물질안전보건자료(MSDS)를 확인하십시오. 산업용 전용이며, 용도에 맞는지는 사용자가 판단해야 합니다.
7. 저열팽창 ZRP — 열충격에 매우 강한 인산지르코늄열팽창이 거의 0 에 가까운(NZTE) 재료는 오래전부터 관심 대상이었습니다. 용융 실리카, β-유크립타이트, β-스포듀민, 코디어라이트 같은 규산염이 대표적이고, 오히려 가열하면 줄어드는(음의 열팽창) 인산염 · 텅스텐산염도 알려져 있습니다. 특히 인산염 계열에서 NASICON, 나트륨 인산지르코늄(NZP) 같은 알칼리 첨가 인산지르코늄, 바륨 · 스트론튬으로 바꾼 인산지르코늄(1500℃ 까지 사용 가능하다고 보고) 등이 연구되었습니다. 목표는 한 가지 상(단일상)으로 된 단순한 조성으로 용융 실리카에 가까운 열팽창을 얻는 것이었습니다. 열팽창이 작으면 급히 가열 · 냉각해도 열응력이 작아 열충격에 강해집니다. 알칼리를 넣지 않은 인산지르코늄 조성을 개발했으며, X선 회절과 주사전자현미경(EDS 분석)으로 단일상임을 확인했습니다. 그 결과 아래 두 제품이 나왔습니다.
시험편 : RefClay ZRP 로 막대를 주조해 1400℃ 에서 30분 소결(완전 치밀). 외부 시험기관(Orton) 측정 보고서에는 20~1000℃ 열팽창계수 ZRP 0.55 × 10⁻⁶/℃, 용융 실리카 0.54 × 10⁻⁶/℃ 로 적혀 있습니다.
참고 — 3D Cer-Paste ZRP 는 다른 자료에서 대기 중 1500℃ 에서 약 90% 이상 밀도로, 1600℃ 이하에서 완전 치밀하게 소결되며, 800℃ 급가열 → 물 급랭 → 다시 800℃ 재가열을 8회 반복해도 견뎠다고 되어 있습니다. 용융 실리카용으로 만든 Vitragard FS로 부품끼리 붙일 수 있다는 점에서 열팽창이 용융 실리카와 비슷할 것으로 보고 측정하게 되었습니다.
이 자료에 나오는 제품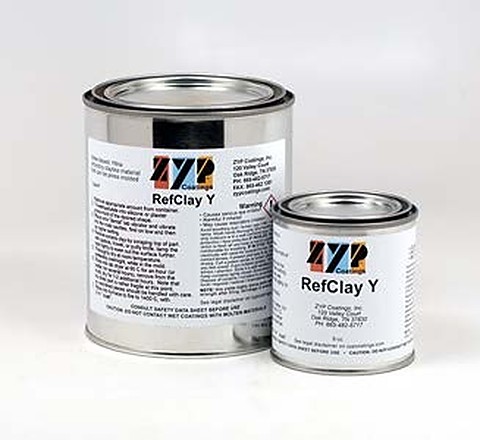 RefClay Y이트리아 내화 클레이 (프레스 성형) 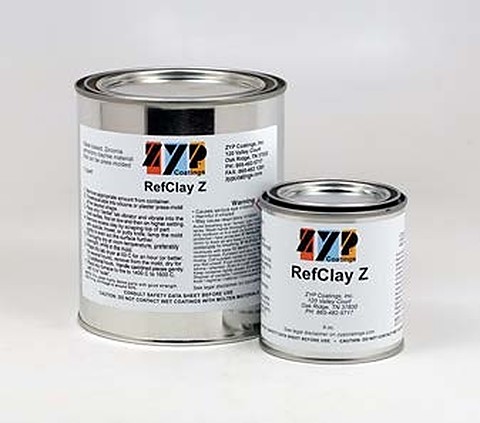 RefClay Z지르코니아 내화 클레이 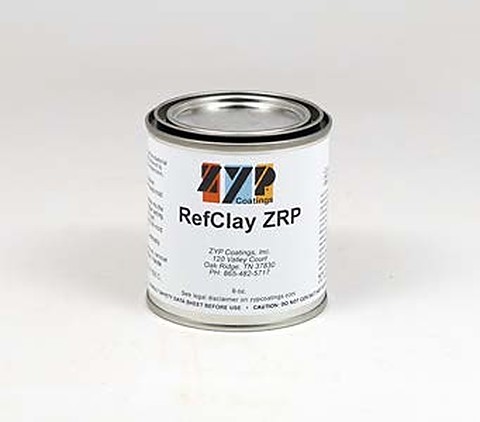 RefClay ZRP저열팽창 내화 클레이 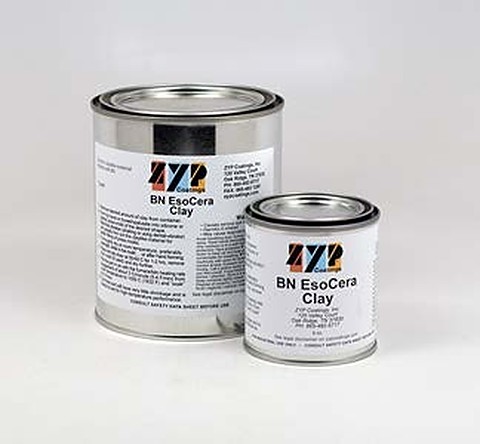 BN EsoCera ClayBN 함유 성형 클레이 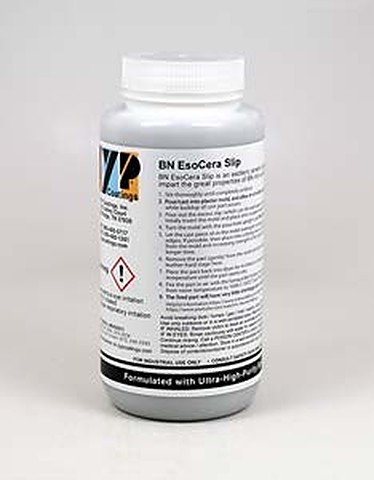 BN EsoCera SlipBN 함유 주입 성형 슬립 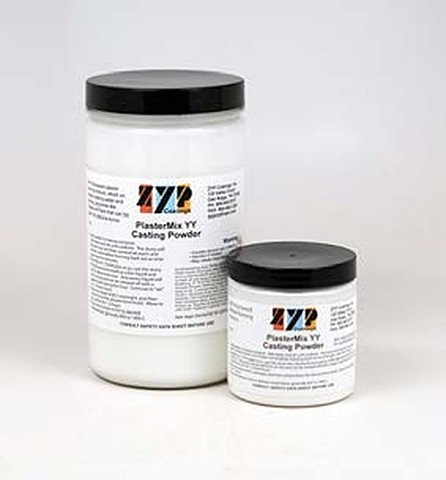 PlasterMix YY Casting Powder이트리아 석고형 캐스팅 분말 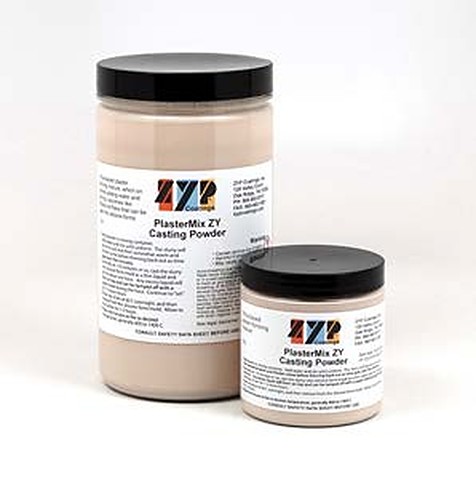 PlasterMix ZY Casting Powder이트리아계 석고형 캐스팅 분말 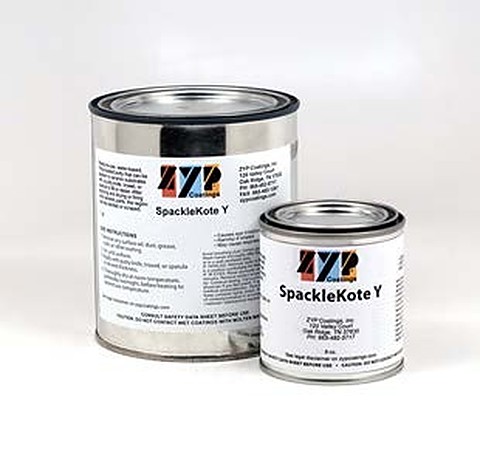 SpackleKote Y이트리아 보수 퍼티 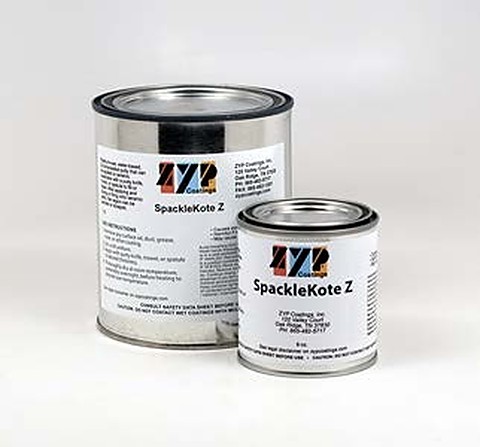 SpackleKote Z지르코니아 보수 퍼티 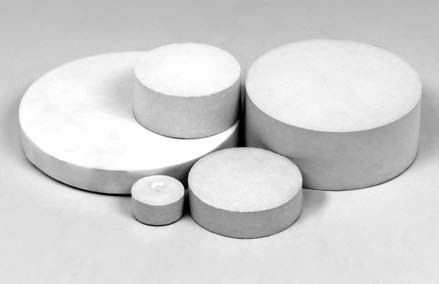 Machinable Advanced Refractory Ceramic (MARC)가공 가능한 고온 세라믹 (MARC) 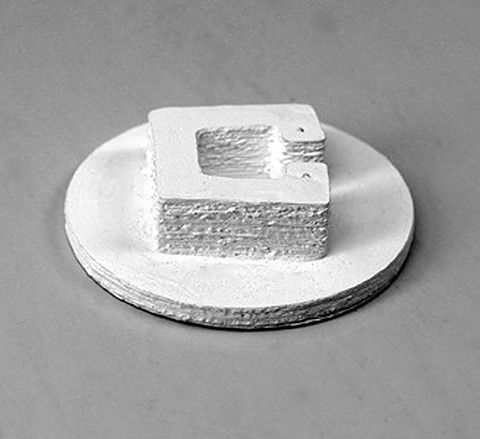 3D Cer-Paste ZRP3D 프린팅용 세라믹 페이스트 ZRP 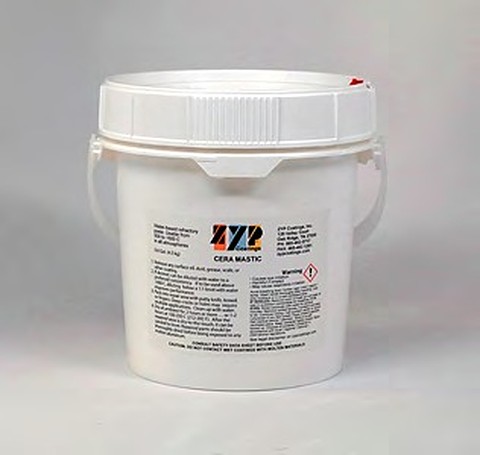 Cera Mastic내화물 균열 보수 퍼티 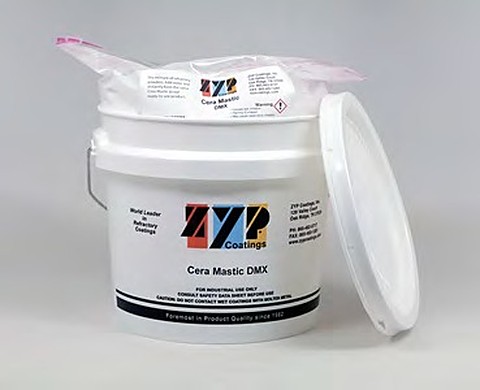 Cera Mastic DMX물 섞어 만드는 Cera Mastic 분말 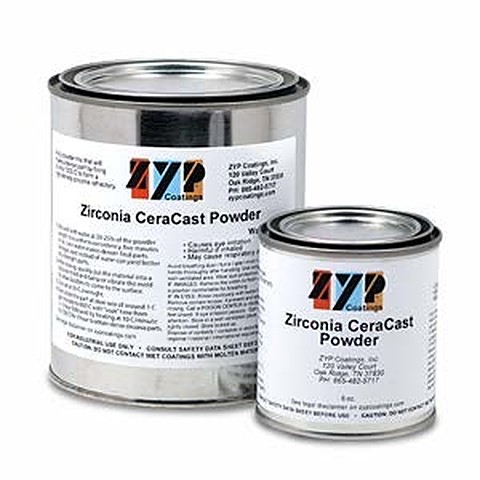 Zirconia CeraCast Powder지르코니아 캐스팅 분말 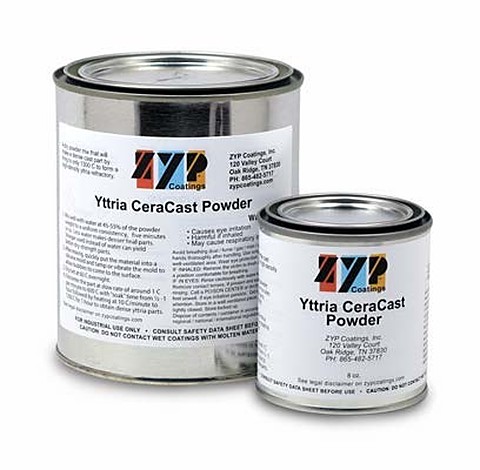 Yttria CeraCast Powder이트리아 캐스팅 분말  Vitragard FS용융 실리카 표면 유리질 실링 관련 기술 자료사용 책임 산업 · 상업용 제품입니다. 세라폭시는 제조사 자료를 바탕으로 제품 선택을 돕는 판매사이며, 고객의 공정이나 용도에 대한 기술 전문가가 아닙니다. 제품이 용도에 맞는지는 사용 전에 소량으로 직접 시험해 판단해 주십시오. 제품의 선택 · 사용 방법 · 사용 결과에 대한 책임은 사용자에게 있으며, 잘못된 선택이나 사용으로 생긴 손해에 대해 당사는 책임지지 않습니다. 번역 · 출판 본 자료는 제조사 영문 원본(웹페이지 · 데이터시트)을 참고해 한국어로 옮겨 게시한 것이며, 원본끼리 내용이 다를 때는 제조사 웹페이지 내용을 따랐습니다. 번역 · 오역 · 표기 차이로 생긴 문제에 대해 당사는 책임지지 않으니, 정확한 사양은 반드시 제조사 영문 원본으로 확인해 주십시오. 저작권
© 2026 세라폭시(주식회사 산울). 이 페이지의 한국어 번역 · 편집 · 구성은 세라폭시의 저작물입니다. 번역문에는 복사해도 함께 따라가는 디지털 워터마크가 들어 있어 복제된 글의 출처를 검증할 수 있습니다. 무단 복제 · 전재 · 배포 시 저작권법에 따라 민 · 형사상 책임을 물을 수 있습니다. |
|||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||
| ||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||

