|
|
페이지 63-10 · Z224 PRODUCT FAMILY
BN(질화붕소) 제품군 한눈에 보기
수성 · 용제 · 오일 · 왁스 · 분말 BN 제품의 차이와 히터 · 램프 활용, 열전도율 측정 결과
BN(질화붕소) 제품은 크게 Lubricoat(비젖음 최상), Releasecoat(이형용 워시코트), Hardcoat(내마모 · 내침식) 세 계열의 수성 코팅과, 특수 코팅 · 페이스트 · 오일계 · 분말 · 용제계 스프레이 · 왁스계 제품으로 나뉩니다. 계열마다 바인더의 pH(산성 · 중성 · 알칼리성)와 비젖음 · 내마모 성능이 다릅니다. 카트리지 히터 삽입 · 히트 램프 반사 코팅에 쓰는 방법과 BN 열전도율 측정 결과도 함께 정리했습니다.
1. LUBRICOAT 시리즈 — 비젖음 · 비점착 최상
BN 을 가득 채운 프리미엄 수성 BN 코팅입니다. 부착력이 좋고, 용융 알루미늄과 비철금속 · 합금 · 드로스 · 슬래그 · 유리에 대해 최대의 비젖음 · 비점착 성능을 냅니다.
어느 것을 고를지는 바인더(결합제)에 달려 있습니다. 산성 pH 코팅은 세라믹과 스테인리스에 가장 잘 맞고, 알칼리성 pH 코팅은 모든 금속 · 세라믹에 잘 맞습니다.
기본형 BN Lubricoat 가 가장 많이 쓰입니다. “ZS” 판은 바인더의 해교제(입자를 고르게 풀어 주는 성분)로 질산 대신 염산을 쓴 것만 다르며, 염산 쪽이 부착력이 조금 더 나은 경우가 있습니다.
굽지 않은 알칼리 결합 세라믹에 칠할 때는 알칼리성 페인트(“ZV”, “ALK”)가 가장 좋습니다. ZV 는 실리카를 포함하고, ALK 는 실리카가 없어 합금 성분과 반응할 가능성이 더 적습니다. 대신 ZV 가 더 질기고 내침식성이 좋습니다.
Blue 판은 색이 빠지지 않는(영구) 파란색이라 칠한 곳을 확인하기 쉽습니다.
주의 — 알칼리성(ZV · ALK) 제품은 얼지 않게 보관하십시오.
2. RELEASECOAT 시리즈 — 금형 이형용 워시코트
pH 가 중성에 가까운 수성 워시코트(얇게 바르는 묽은 코팅)로, BN 층이 가볍게 결합되어 금형에서 가장 잘 떨어지고 주물 표면을 깔끔하게(“코스메틱” 마감) 해 줍니다.
제품 사이의 주된 차이는 BN 함량입니다. PM 이 가장 높고(가득), Type M 이 중간, 주력 제품인 기본형 BN Releasecoat 와 TPC 는 비교적 낮습니다.
| 제품 | BN 함량 | 특징 |
|---|
| BN Releasecoat · BN Releasecoat-Blue | 낮음 | 중성 pH 수성 BN 코팅. 영구 금형 주조(Permanent Mold Casting)에서 단열 코팅 위에 덧칠(탑코트)하려고 개발. Blue 는 파란색판 |
| BN Releasecoat PM | 가득(최고) | BN 을 가득 채운 농축 페인트. 페이스트처럼 걸쭉하며 물을 더해 조절. 물 : 코팅 = 2 : 1 이 보통 희석 비율 |
| BN Type M · BN Type M White | 중간 | 어떤 기재에나 잘 칠해짐. 기본은 영구 파란색판이며 흰색판도 있음 |
| BN TPC | 낮음 | Wagstaff 빌렛 캐스터의 트랜지션 플레이트용 수성 BN 코팅. 분홍색(색이 빠지는 일시 착색) |
| ZBN Release | — | 단열용 지르코니아(ZrO2) + 이형용 BN. 영구 금형 · 저압 주조에서 코팅 한 번으로 단열과 이형을 모두 해결 |
| TBN Release | — | 단열성 내화 탈크 + BN. 저압 영구 금형 주조(LPPM)용 고단열 · 고내구 수성 코팅. 한 번으로 비젖음 · 쉬운 이형 · 알맞은 단열 성능 · 깔끔한 주물 표면 |
| BN ReadyRelease Sprayable | — | 미리 희석된(바로 쓰는) 경제형 분사용 BN 워시코트. 모든 분위기 · 모든 기재에서 1000℃(1832°F)까지 |
TBN Release 는 웹페이지에만 나오고 PDF 목록에는 없습니다.
3. HARDCOAT 시리즈 — 내마모 · 내침식
알칼리성(집 페인트 정도) 수성 코팅으로, 질기고 내침식성이 높은 대신 비젖음 · 비점착 성능은 조금 낮습니다. 세 제품 모두 구운 뒤의 성분은 같고, 페인트 배합만 아래 이유로 다릅니다.
| 제품 | 특징 |
|---|
| BN Hardcoat | 독특한 내마모 · 비젖음 BN 층. 알칼리성계가 괜찮은 모든 기재에. 대기 중 900℃까지. 아크릴 수지를 포함하므로 80℃ 넘는 온도에서 칠하지 말고, 상온에서만 칠하고 말릴 것 |
| BN Hardcoat CM | BN Hardcoat 와 구운 뒤 성분 · 성능이 같지만 아크릴이 없어 더 안전. 차가운 면 · 뜨거운 면 모두 도포 가능하고 도포 · 건조 제한이 없음. 휘발분 · 가스 발생(아웃개싱)도 더 적음 |
| BN Cera Dip | 담금(딥) 도포용 저점도 코팅. 거의 모든 면에 얇고 고르며 내침식성 있는 층을 만들어 비철금속 · 합금 · 드로스에 비젖음. 80℃ 에서 말리면 물에 녹지 않게 됨. 친환경 고분자를 써서 도막이 고르고 걱정스러운 가스 발생이 없음. 상온 · 가열된 면 모두 도포 가능 |
주의 — Hardcoat 시리즈는 얼지 않게 보관하십시오. 또 표면이 단단해 버니싱이 되지 않습니다.
4. 특수 코팅
| 제품 | 성질 | 특징 |
|---|
| JK 41 | 수성, 식초 정도의 산성 | 초소성 성형(SPF)용. 부품에 가장 좋은 BN 윤활 · 이형층 |
| EasyForm Lubricoat | 수성, 중성 부근 | 초소성 성형(SPF)용 독특한 배합의 이형 코팅 |
| JK SD | 용제계, 담금용 | 초소성 성형용. 매우 얇고 고른 BN 윤활 · 이형층 |
| BN High Purity | 수성, 중성 부근 | 워시코트형 BN 코팅. 대기가 아닌 분위기에서 모든 기재에 1400℃ 이상까지 |
| BN HPB | — | 매우 높은 순도와 매우 높은 BN 함량을 가지면서 점도는 매우 낮게 만든 제품 |
| BN Glass Release Spray · BN Glass Release Brushable | 수성, 중성 부근 | 유약을 바르지 않은(비스크) 몰드에 칠하는 BN. 스프레이는 트리거 분무기, Brushable 은 대용량(벌크) 페인트. 가연성 용제 스프레이 BN Aerosol Lubricoat 의 대안. 벌크 페인트를 묽게 하려면 BN 이 없는 Glass Release Thinner 사용 |
| Dental Cast Release | 수성 | 흑연 · 유리상 탄소 · 용융 실리카(석영) 세라믹 도가니 · 몰드에 칠하는 BN. 특수 합금의 진공 용해 · 주조에 1550℃까지. 손가락 펌프 분무기로 쉽게 도포 |
| RepelKote | 수성 | 경제형 BN. 용융 알루미늄을 밀어내 이송용 내화물에 들러붙지 않게 함 |
| Supercoat W with BN | 수성 | Supercoat W 의 성질 + BN 의 윤활 · 비젖음. Fe-Cr-Ni 금속 면에 적합. 칠하고 말린 뒤 800~850℃ 로 한 번 구워 붙이면 잘 붙고 질기며 유연한 전기 절연 코팅이 됨 |
| Supercoat S with BN | 용제계, 속건 | 붓 · 담금 · 분사로 빨리 마르게 개량. 스테인리스 같은 철-크롬-니켈 합금에 칠하고 말린 뒤 800~850℃ 로 한 번 굽기 필요. 질기고 유연하며 BN 의 윤활 · 비젖음 성질을 가짐 |
| BN Pyrrhos | 수성, 연회색 | 금속 · 세라믹 기재에 잘 붙음. 800℃(1472°F) 이상까지 |
| EasyRelease RBN Concentrate | 수성 페이스트 | 물로 많이 희석 가능하고 잘 가라앉지 않음. 용융 금속이 잘 흐르고 잘 떨어짐(비젖음). 모든 분위기 · 모든 기재에 1000℃까지 |
| BN Lubricoat ER | 수성, 바로 사용 | 경제형 BN 코팅. 용융 알루미늄 · 합금 이송 설비에서 진정한 비젖음 성능 |
| CeraSeal BN | 수성, 붓 도포 | 세라믹 재료에 매우 질긴 내화 씰링 코팅을 만듦. 1000℃(1832°F)까지 |
5. 클레이 · 슬립 — BN 으로 형상 만들기
| 제품 | 특징 |
|---|
| BN EsoCera Clay | BN 을 넣은 특수 세라믹 점토. 원하는 모양으로 빚고 말린 뒤 대기 중 1000℃ 에서 30분 유지하며 구우면 튼튼하게 결합된 성형체가 됨 |
| BN EsoCera Slip | BN 을 넣은 특수 세라믹 주입 성형 슬립. 이 슬립으로 부어 만들고 소결한 부품에 BN 의 성질을 줌 |
6. 페이스트 · 퍼티
| 제품 | 성질 | 특징 |
|---|
| BN Lubricoat Paste | 수성, 레몬즙 정도의 산성, 질산 해교 | 주력 BN Lubricoat 와 같은 배합을 페이스트 농도로 바꾼 것. 산성계가 괜찮은 모든 기재에 |
| BN Lubricoat ZA Paste | 수성, 산성 | 인산알루미늄 바인더의 고농도 BN 페이스트. 질기고 내마모성 있는 층. 그대로 또는 희석해 사용 |
| BNW Paste | 수성, 중성 부근 | 다용도 페이스트. 모든 기재에 좋은 비젖음 BN 층. 그대로 또는 희석해 사용 |
| BNA Paste | 용제계(비수계) | 모든 분위기에서 사용. 두껍게 바르거나 페인트처럼 붓으로 칠함. 알루미늄 · 마그네슘 · 아연 등 비철금속 · 합금에 뛰어난 비젖음 · 이형 |
| BN Cera Patch | 수성 퍼티 | 내화물의 틈 · 균열 · 결함을 메워 용융 알루미늄에 젖지 않게 하는 보수재. 내화 세라믹 섬유(RCF) 없음 |
| BN TAPA Screen Printing Paste | 수성, 완전 무기질, 산성, 흰색 | 천 · 금속 · 세라믹 · 흑연 등 모든 기재에 질기고 유연하며 내마모 · 내수성 있는 BN 코팅. 특히 면 · 면-폴리에스터 · 세라믹 직물용 |
| BN ZAPA Screen Printing Paste | 수성, 완전 무기질, 산성, 흰색 | TAPA 와 같은 용도이며 지르코니아 바인더를 쓴 페이스트. 특히 면 · 면-폴리에스터 · 세라믹 직물용 |
| 3D Cer-Paste BN | 용제계 | 압출식 페이스트 적층(PDM) 3D 프린터용. BN 의 성질을 가진 부품을 3D 프린팅으로 제작. 1000℃ 용도 |
| BN ThermKote Paste | 수성, 1 oz 소용량 | 3D 프린터 등의 히터에서 열이 가장 잘 전달되도록 만든 BN 페이스트 |
| ZYPLON EPJ | 젤리 | 바셀린(석유 젤리)과 BN 의 장점을 합친 윤활용 강화 바셀린(EPJ) |
7. 오일계 코팅
| 제품 | 특징 |
|---|
| Levikote BN | 오일계, 스스로 평평하게 퍼지는(셀프 레벨링) BN 코팅. 반응성 용융 금속 · 플럭스에 1000℃(1832°F)까지 모든 분위기에서 비젖음 · 비반응 |
| Levikote ZBN | 물과 섞이는 오일계 지르코니아 + BN 페인트. 반응성 용융 금속 · 플럭스에 1000℃(1832°F)까지 모든 분위기에서 비젖음 · 비반응. 용탕 이송면 · 금형에 단열과 비젖음을 함께 줌 |
| Seize-Stop | 생분해성 오일 기반 비금속 부식 방지 코팅(BN + 흑연). 거의 모든 금속에 뛰어난 고착 방지제 — 금속 부품 사이의 고착 · 부식 · 녹 · 갈링(긁혀 붙음)을 막음. 대기 중 900℃까지. 열은 잘 전달하고 전기는 절연 |
9. 용제계 속건 — 가연성 · 불연성
가연성 제품은 아래와 같습니다.
- 불연성 — BN Lubricoat NFN-12 : 비수계 불연성 용제 BN 코팅으로 칠하기 쉽고, 100 nm 미만의 매우 독특한 나노 BN 을 담고 있습니다. 불연성 코팅이 필요할 때 BN 의 성질을 모두 제공합니다.
| 제품 | 특징 |
|---|
| BN Aerosol Lubricoat · BN Aerosol Brushable | 스프레이 캔. 어떤 기재에나 빨리 마르는 BN 층. Brushable 은 같은 배합의 벌크 용제 페인트. 건식 윤활막(DFL)에 이상적이며, 유리 슬럼핑 · 퓨징 분야의 표준 이형 스프레이 |
| SEG Aerosol · SEG Aerosol Brushable | 스프레이 캔. 어떤 기재에나 빨리 마르는 “강화 흑연(Super Enhanced Graphite)” 층. Brushable 은 벌크 용제 페인트 |
| White Silk | 스프레이 캔. BN 함량을 낮춰 빨리 마르고 더 얇은 층. 흑연 몰드로 만드는 다이아몬드 공구(드릴 비트)의 점착 방지에 이상적 |
| BNA Paste | 용제계 페이스트. 모든 분위기, 두껍게 또는 붓 도포. 알루미늄 · 마그네슘 · 아연 등에 뛰어난 비젖음 · 이형 |
| JK SD | 특수 배합 저점도 용제계 BN. 블랭크에 담가 매우 얇은 층을 만들어 초소성 성형의 극심한 늘어남을 견딤. 고른 크기의 BN 입자가 초소성 · 급속 소성 성형(SPF/QPF) 내내 잘 붙고 윤활함. 담금뿐 아니라 에어 스프레이로도 얇게 도포 가능 |
| Supercoat S with BN | 빨리 마르는 Supercoat + BN. 스테인리스 등 Fe-Cr-Ni 합금에 칠하고 말린 뒤 800~850℃ 로 한 번 굽기 필요 |
| ChillOff | 회색 용제계 코팅. 모든 기재에 붙고 마르면 질긴 영구 BN 코팅이 되어 열을 빨리 빼 줌(방열) |
| BN SiloxyKote | 부착력을 높인 용제계 BN-실리콘 코팅. 모든 기재에 800℃(1472°F) 이상까지 고르고 질기게 붙음. BN Aerosol Brushable 로는 사용 온도 전 구간에서 질김이 모자랄 때, 그리고 실리콘 성분이 문제되지 않을 때 사용 |
| BoNimide | 이미드 전구체를 쓴 비수계 BN 코팅. 표면 실링 · 반응 방지 · 마찰 · 마모 특성 개선 · 전기 절연. 150~250℃ 에서 경화하면 모든 분위기에서 400~600℃ 까지 사용 |
주의 — 가연성 용제 제품은 불꽃 · 열원에서 멀리하고 환기가 잘 되는 곳에서 쓰십시오.
10. 왁스계
| 제품 | 특징 |
|---|
| Cleanlube Grease | BN 을 많이 넣은 비석유계 왁스 그리스. BN 과 왁스가 함께 마찰을 줄임. 상온 또는 뜨거운 면(100~200℃, 212~392°F)에 튀지 않고 바를 수 있음. 마른 뒤에는 800℃(1472°F) 이상까지 윤활. 젖어 있을 때 에탄올-물로 닦아 내 원치 않는 곳을 쉽게 청소 |
| Cleanlube Liquid | BN + 비석유계 왁스 용액. 바르고 60~90분 정도 말리면 왁스 속 BN 건식 윤활막(DFL)이 되어 물을 튕기고 먼지 · 입자가 붙지 않음. 원하면 버니싱해 아주 매끄럽게 할 수 있음. 보통 상온~40℃ 에서 쓰지만, 왁스가 날아간 뒤 남은 BN 코팅은 800℃ 이상까지 사용 |
웹페이지는 Cleanlube 두 제품을 “불연성” 아래에 두었고, PDF 는 별도의 “왁스계”로 나눴습니다.
11. BN 열전도율 측정 결과
독립 시험기관이 BN 시료 3종(BNL, BNLN, BNLW)과 가공 가능한 세라믹 ZMARC 의 열전도율을 상온~800℃ 에서 측정했습니다. 자료 제목에는 h-BN · 나노 BN · w-BN · ZMARC 로 적혀 있습니다.
열확산율(α)은 레이저 플래시법(ASTM E1461), 비열(Cp)은 시차주사열량계(DSC, ASTM E1269, 사파이어 기준)로 재고, 밀도(d)는 시료 치수 · 질량으로 계산해 열전도율 λ = α × Cp × d 로 구했습니다. 100℃ 까지는 대기 중, 그 위는 진공(5×10⁻⁵ torr 미만)에서 측정했습니다.
| 온도(℃) | BNL | BNLN | BNLW | ZMARC |
|---|
| 23 | 4.00 | 1.01 | 1.30 | 3.55 |
| 50 | 4.20 | 1.03 | 1.42 | 3.48 |
| 100 | 4.45 | 1.06 | 1.55 | 3.38 |
| 200 | 4.78 | 1.13 | 1.68 | 3.24 |
| 300 | 5.09 | 1.25 | 1.79 | 3.11 |
| 400 | 5.40 | 1.38 | 1.88 | 3.01 |
| 500 | 5.61 | 1.52 | 1.93 | 2.92 |
| 600 | 5.80 | 1.65 | 1.97 | 2.82 |
| 700 | 5.96 | 1.76 | 1.99 | 2.73 |
| 800 | 6.10 | 1.86 | 2.01 | 2.67 |
단위 W/m·K (원 자료의 W/cm·K 값 × 100). 시료 밀도 : BNL 1.88, BNLN 1.95, BNLW 2.17, ZMARC 3.39 g/cm³. 열팽창에 따른 두께 변화는 보정하지 않았습니다.
12. 열확산율 · 비열 측정값
| 온도(℃) | 열확산율 BNL | BNLN | BNLW | ZMARC | 비열 BNL | BNLN | BNLW | ZMARC |
|---|
| 23 | 0.03420 | 0.00758 | 0.00969 | 0.01903 | 0.6224 | 0.6810 | 0.6186 | 0.5509 |
| 50 | 0.03193 | 0.00733 | 0.00922 | 0.01771 | 0.7000 | 0.7171 | 0.7078 | 0.5809 |
| 100 | 0.02846 | 0.00692 | 0.00834 | 0.01592 | 0.8318 | 0.7828 | 0.8561 | 0.6272 |
| 200 | 0.02398 | 0.00639 | 0.00708 | 0.01378 | 1.0592 | 0.9086 | 1.0929 | 0.6948 |
| 300 | 0.02157 | 0.00625 | 0.00654 | 0.01233 | 1.2556 | 1.0252 | 1.2615 | 0.7431 |
| 400 | 0.01996 | 0.00625 | 0.00630 | 0.01149 | 1.4376 | 1.1306 | 1.3751 | 0.7742 |
| 500 | 0.01845 | 0.00636 | 0.00613 | 0.01090 | 1.6169 | 1.2226 | 1.4472 | 0.7894 |
| 600 | 0.01714 | 0.00650 | 0.00607 | 0.01038 | 1.8007 | 1.2991 | 1.4915 | 0.8007 |
| 700 | 0.01593 | 0.00666 | 0.00601 | 0.01000 | 1.9913 | 1.3581 | 1.5211 | 0.8062 |
| 800 | 0.01483 | 0.00683 | 0.00596 | 0.00962 | 2.1867 | 1.3976 | 1.5498 | 0.8202 |
열확산율 단위 cm²/s, 비열 단위 J/g·K. 원 자료는 비열을 10℃ 간격으로 제공하며 여기서는 열전도율 계산에 쓰인 온도만 옮겼습니다. BN 3종은 분말을 알루미늄 팬에 눌러 담아 600℃ 까지 비열을 재고 800℃ 까지는 외삽했으며, ZMARC 는 고체 시료로 800℃ 까지 측정했습니다.
13. 카트리지 히터 삽입 — 열전달 향상 · 수명 연장
침지형 카트리지 히터를 설치할 때는 원통형 피복(시스)이 데울 물체에 빈틈없이 밀착되어야 합니다. BN 코팅은 이 밀착을 만들어 열을 더 효율적으로 전달합니다. 그래서 BN Lubricoat 와 BN Lubricoat Paste 가 오랫동안 히터를 ‘앉히는(시팅)’ 데 쓰여 왔습니다. BN 의 높은 열전도율 덕분에 열전달과 탈거가 좋아지고 히터 수명이 늘어납니다.
독립 시험기관의 시험에서, 약 600℃(1112°F)의 고온 용도에서 BN 으로 열전달이 좋아져 내부 열선 온도가 내려가고, 히터 수명이 최대 100% 늘어날 수 있다는 결과가 나왔습니다. 히터 피복 온도가 400℃(752°F)를 넘을 때 BN 코팅이 특히 알맞습니다. BN 코팅은 히터 단자나 주변을 오염시키지 않으며, 히터 피복과 설치 물체 사이의 빈 공간을 메워 줍니다.
- 집 페인트처럼 쉬운 도포 — 담금 · 붓 · 에어 스프레이
- 히터 효율 향상
- 히터 수명 90~100% 연장 — 특히 피복 와트 밀도가 높거나 약 600℃(1112°F) 고온 용도일 때
- 히터 구멍의 값비싼 정밀 리밍(구멍 다듬기) 가공이 필요 없음
- 히터 설치 · 탈거가 쉬움
- 구멍이 크거나 둥글지 않아도 거의 완벽하게 맞춰 줌
- 여러 히터에 사용 — 일반 침지형 카트리지 히터, 금속 피복 발열체(스터드 볼트 히터 · 스트립 히터 · 금속 피복 클램프형 히터)
- 표면의 기름 · 오염을 깨끗이 닦습니다.
- 담금 · 붓 · 에어 스프레이로 칠합니다.
- 상온에서 완전히 말립니다. 마른 도막 두께는 0.13~0.25 mm(0.005~0.01 인치, 5~10 mil)가 이상적입니다. 여러 겹 칠할 수 있으며, 한 겹마다 말립니다.
- 마른 뒤 히터를 설치 자리(구멍 · 홈 등)에 끼웁니다. 넘치는 코팅은 무르기 때문에 끼우면서 밀려 나가고, 꼭 맞게 채워져 열전달이 좋아집니다. 나중에 히터를 빼기도 쉽습니다.
- 히터를 켜고 약 93℃(200°F)까지 올려 코팅의 물기를 빼냅니다.
- 이어서 482~500℃(900~932°F)까지 올려 코팅의 가스를 완전히 빼냅니다(아웃개싱). 처음 가열 · 사용할 때 함께 해도 됩니다.
주의 — 가열 중 히터와 주변이 매우 뜨거워집니다. 물기 제거 · 가스 빼기 단계는 환기가 되는 곳에서 화상에 주의하며 진행하십시오.
14. 히트 램프 반사 코팅 — 가열 균일성 · 에너지 효율
램프 뒷면에 BN 을 칠하면 램프에서 나오는 열을 원하는 방향으로 반사해, 그 방향으로 나가는 에너지(반사 성능)가 20% 넘게 좋아집니다. 고온과 반복 가열 · 냉각을 잘 견딥니다.
추천 제품은 수성 BN Lubricoat(흰색)이며, BN Lubricoat ZS 와 JK SD 도 이 용도에 고려할 수 있습니다.
- 백열 램프와 고휘도 아크 방전 램프에 적합
- T3 방향성 석영 적외선 램프 · 히터
- 석영 할로겐 적외선(IR) 램프 시스템
- 쓰임 예 — 플라스틱 프리폼 가열, 접착제 · 코팅 경화, 공간 히터, 실외 히터, 토스터 · 오븐
- 표면의 기름 · 오염을 깨끗이 닦습니다.
- 램프 뒷면에 에어 스프레이나 붓으로 칠해, 램프의 열이 원하는 방향으로 반사되게 합니다.
- 상온에서 완전히 말립니다. 마른 도막 두께는 0.1 mm(0.004 인치, 4 mil)가 이상적입니다.
- 마른 뒤 램프를 켜서 코팅을 “경화”시킵니다. 경화하면 손상 · 벗겨짐에 더 강해집니다.
사용 책임산업 · 상업용 제품입니다. 세라폭시는 제조사 자료를 바탕으로 제품 선택을 돕는 판매사이며, 고객의 공정이나 용도에 대한 기술 전문가가 아닙니다. 제품이 용도에 맞는지는 사용 전에 소량으로 직접 시험해 판단해 주십시오. 제품의 선택 · 사용 방법 · 사용 결과에 대한 책임은 사용자에게 있으며, 잘못된 선택이나 사용으로 생긴 손해에 대해 당사는 책임지지 않습니다. 번역 · 출판본 자료는 제조사 영문 원본(웹페이지 · 데이터시트)을 참고해 한국어로 옮겨 게시한 것이며, 원본끼리 내용이 다를 때는 제조사 웹페이지 내용을 따랐습니다. 번역 · 오역 · 표기 차이로 생긴 문제에 대해 당사는 책임지지 않으니, 정확한 사양은 반드시 제조사 영문 원본으로 확인해 주십시오. 저작권© 2026 세라폭시(주식회사 산울). 이 페이지의 한국어 번역 · 편집 · 구성은 세라폭시의 저작물입니다. 번역문에는 복사해도 함께 따라가는 디지털 워터마크가 들어 있어 복제된 글의 출처를 검증할 수 있습니다. 무단 복제 · 전재 · 배포 시 저작권법에 따라 민 · 형사상 책임을 물을 수 있습니다.
|
 BN Lubricoat WhiteBN Lubricoat 화이트 - 대표 이형 · 비젖음 코팅
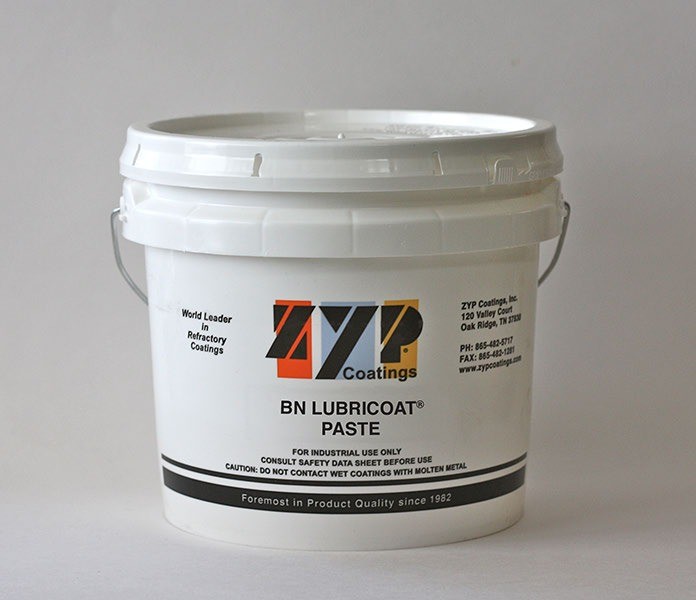 BN Lubricoat PasteBN Lubricoat 페이스트 (두껍게 · 희석 사용)
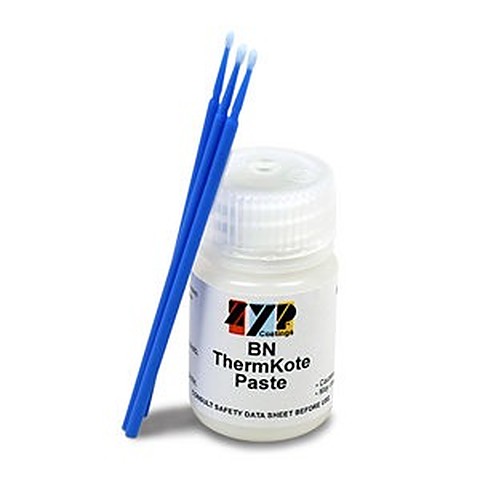 BN ThermKote Paste카트리지 히터 삽입용 BN 열전달 페이스트
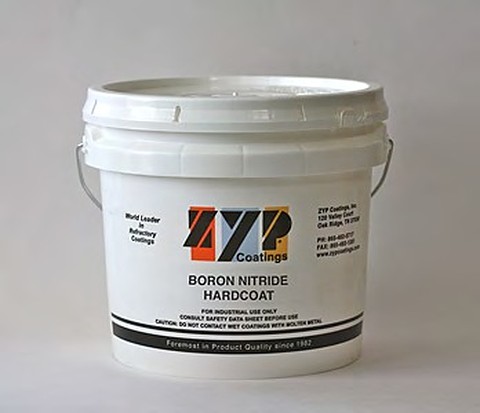 BN HardcoatBN Hardcoat - 내마모 BN 코팅
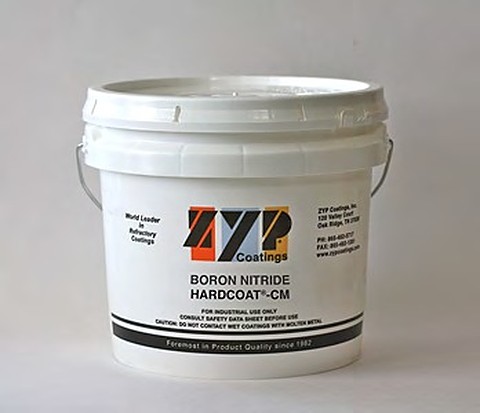 Hardcoat CMBN Hardcoat CM - 뜨거운 표면 도포 가능
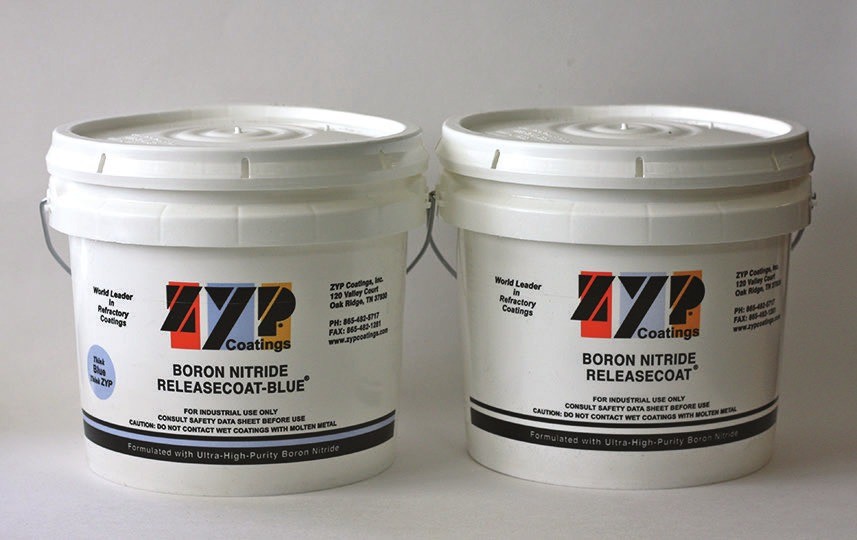 BN ReleasecoatBN 저함량 이형 코팅 (경제형)
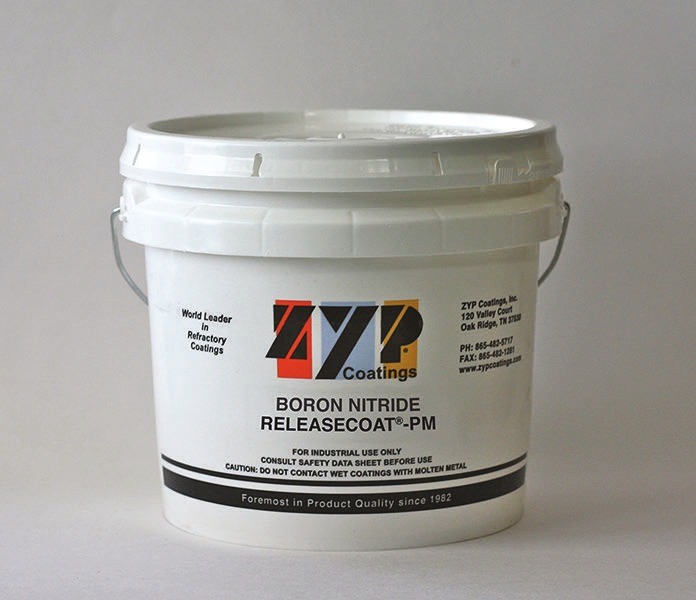 BN Releasecoat PMBN 고농도 이형 페인트 (희석용)
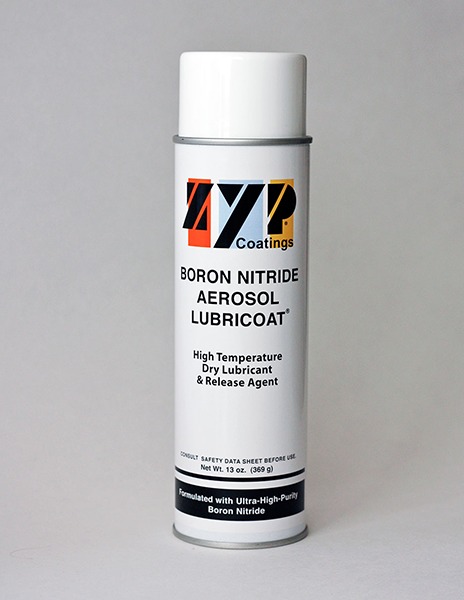 BN Aerosol LubricoatBN 이형 · 건식 윤활 스프레이
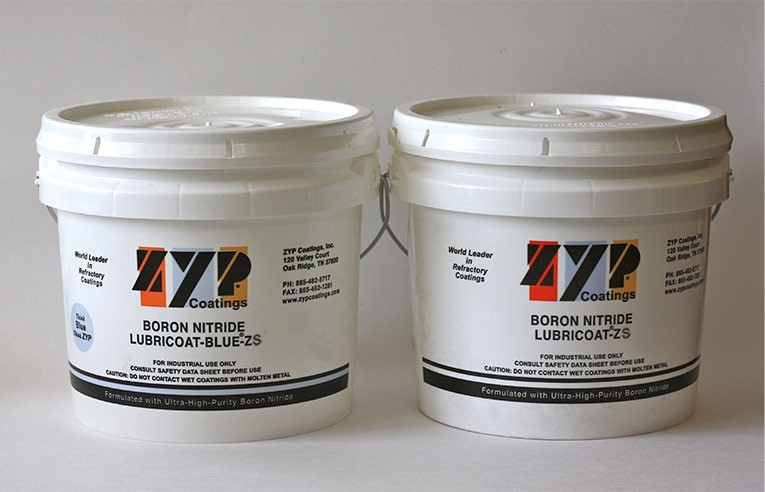 BN Lubricoat ZSBN Lubricoat 염산계 - 부착력 · 희석성 개선
 BN Lubricoat ZVBN Lubricoat 내마모 강화형
 BN High Purity고순도(99%+) BN 워시코트 - 진공 · 불활성
BN Powder ZG초고순도 BN 분말 (열전도 필러)
 MUY BN Ultra High Purity h-BN Boron Nitride Powder초고순도 h-BN 분말 (건식 윤활)
BN Powder Grade ASPBN 85% + 알루미나 15% 구형 분말
 Z-MARC DMX Powder가공 가능한 BN계 세라믹 성형 분말
 Machinable Advanced Refractory Ceramic (MARC)가공 가능한 고온 세라믹 (MARC)

