
|
||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||
|
 Eichenberger · Cold-rolled precision
전조 볼스크류는 연삭보다 못할까?
|
|||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||||

| 구분 | 만드는 방법 | 300 mm당 리드 정밀도 | 쓰는 곳 |
|---|---|---|---|
| 일반 전조 볼스크류 (C7급) | 전조 | ± 50 µm 수준 | 이송용 |
| Carry G9 표준 | 냉간 전조 | ≤ 100 µm | 일반 이송 |
| Carry G7 주문 | 냉간 전조 | ≤ 52 µm | 이송 · 일반 위치 결정 |
| Carry G5 주문 | 고정밀 냉간 전조 | ≤ 23 µm | 정밀 이송 · 위치 결정 |
| 연삭 볼스크류 C5 (JIS) | 연삭 | ≤ 18 µm | 정밀 위치 결정 |
| 연삭 볼스크류 C3 (JIS) | 연삭 | ≤ 8 µm | 고정밀 위치 결정 |
Carry G 등급은 제조사 카탈로그 값(DIN 69051 기준), C 등급은 JIS B 1192 의 300 mm당 변동량입니다. 두 규격은 측정 항목이 완전히 같지 않으므로 대략적인 비교로 보아 주십시오.
Carry G5 가 잘 맞는 곳
- 자동화 장비, 핸들링 · 이송 장치
- 전동 실린더(액추에이터), 프레스
- 300 mm당 20~30 µm 정도가 허용되는 일반 정밀 위치 결정
- 강도 · 내구성과 가격을 함께 따지는 경우 — 연삭품보다 유리할 때가 많음
연삭 C3 이상이 맞는 곳
- 정밀 공작기계
- 반도체 정밀 스테이지
- 측정기, 검사 장비
- 절대 위치 정밀도 · 누적 리드 오차 · 1회전 내 변동 · 반복성이 수 µm 단위로 중요한 경우
냉간 전조란
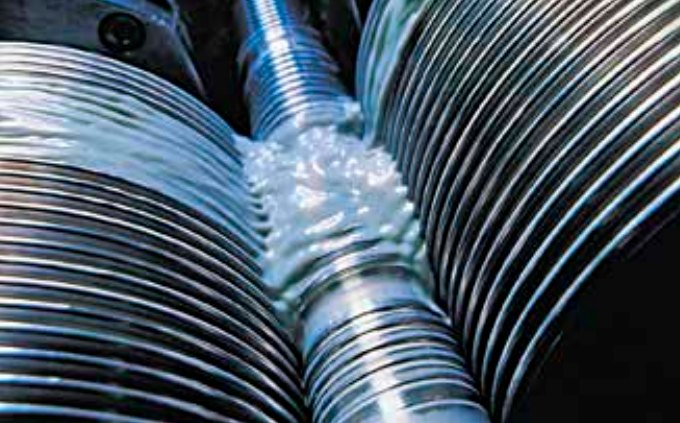
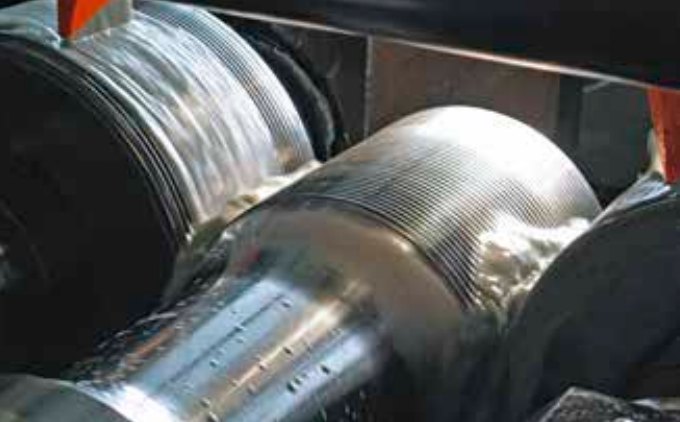
전조는 둥근 소재를 회전하는 두 개의 전조 롤 사이에 넣고 힘을 가해, 나사산을 깎지 않고 눌러서 만드는 냉간 성형 방법입니다. 롤의 산이 소재 표면을 파고들면서 차가운 상태의 재료가 롤의 골 안으로 밀려 들어가 정해진 치수로 성형됩니다.
아이헨베르거의 핵심 기술이 바로 이 전조이며, 볼스크류 · 리드스크류의 나사산은 모두 이 방법으로만 만듭니다.
전조의 장점 (제조사 카탈로그)
- 냉간 성형으로 강도가 크게 높아짐
- 나사 측면과 골 부분의 표면 거칠기가 매우 좋음 — 약 Rz 1.0 (제조사 자료)
- 노치에 덜 민감함 — 응력이 모이는 곳에서 균열이 덜 생김
- 절삭 나사처럼 소재의 결(섬유 조직)이 끊기지 않음
- 높은 치수 정밀도
- 빠르고 효율적인 생산 — 수량이 많을수록 특히 경제적
강도가 얼마나 높아지는지는 소재에 따라 다르며, 카탈로그에 수치는 나와 있지 않습니다.
볼스크류와 리드스크류 — 무엇이 다른가
아이헨베르거 제품은 모두 전조로 만들지만, 볼이 굴러가는 볼스크류와 나사산끼리 미끄러지는 리드스크류는 성격이 크게 다릅니다.
| 볼스크류 (Carry) | 리드스크류 (Speedy · Rondo) | |
|---|---|---|
| 하중 | 높은 정적 · 동적 하중 | 작은 ~ 중간 하중 |
| 이송 속도 | 중간 ~ 빠름 (리드가 직경보다 큰 Speed-line) | 매우 빠름 (리드가 직경의 최대 6배) |
| 효율 | 0.9 이상 — 적은 구동 동력, 적은 발열 | 약 0.3 ~ 0.75 — 매끄러운 강 스크류 + 테크노폴리머 너트 |
| 위치 정밀도 | 높은 위치 결정 · 반복 정밀도, 스틱슬립 없음 | G9 표준 (≤ 0.1 mm / 300 mm) |
| 유지 보수 | 긴 수명, 적은 정비, 와이퍼 가능 | 긴 수명, 정비가 거의 필요 없음, 알루미늄 스크류로 경량화 가능 |
| 제품 | Carry 볼스크류 → | Speedy → Rondo → |
리드스크류는 짧은 이송에서 벨트 구동보다 설계가 간단하고, 공압 · 유압 실린더와 달리 자유롭게 가속 · 위치 결정이 되며 별도 에너지원이 필요 없습니다. 사다리꼴 나사나 볼스크류의 경제적인 대안으로도 쓰입니다.
효율 비교
| 종류 | 효율 η | 비고 |
|---|---|---|
| Carry 볼스크류 | > 0.9 | 구름 접촉 |
| Speedy 리드스크류 | 약 0.5 ~ 0.75 | 리드각이 클수록 높음 |
| Rondo 둥근나사 | 약 0.3 ~ 0.5 | 사다리꼴 나사보다 높음 |
| 일반 사다리꼴 나사 | 더 낮음 | 리드각이 작음 |
이론 효율 : 회전 → 직선 운동 η ≈ tan α / tan(α + ρ), 리드각 tan α ≈ p / (d0 · π), 마찰각 ρ = 0.30 ~ 0.60° (볼스크류).
선정할 때 확인할 계산 (요약)
볼스크류 (Carry)
- 최고 회전수 nmax = 회전수 특성값 / d1 (내부 귀환 …I : 60 000, 튜브 …R · 엔드캡 …E/F : 80 000)
- 위험 회전수 nper = KD · 106 · d2 / la2 · Sn (KD : 고정-고정 276, 고정-지지 190, 지지-지지 122, 고정-자유 43 / Sn 0.5 ~ 0.8)
- 수명 L10 = (Cdyn / Fm)3 · 106 회전, Lh = L10 / (nm · 60) 시간
- 허용 정하중 Fper = Cstat / fs (보통 1 ~ 2, 충격 2 ~ 3)
- 좌굴 하중 FB = KB / SB · d24 / la2 · 103 (KB 400 / 200 / 100 / 25, SB 2 ~ 4)
공통 · 리드스크류
- 구동 토크 Ma = Fa · p / (2000 · π · η) [Nm]
- 구동 동력 P = Ma · n / 9550 [kW] — 모터는 20% 여유 권장
- Speedy 허용 하중 Fper = Cstat · fL — 아세탈 너트의 하중 계수 fL 는 원주 속도에 따라 줄어듦 (5 m/min 0.95, 10 m/min 0.75, 20 m/min 0.45, 30 m/min 0.37)
- 예 : Speedy 10/50, 이송 200 mm/s → 240 rpm, 원주 속도 7.5 m/min → fL ≈ 0.85 → 약 1 060 N
반경 방향 하중이나 모멘트가 너트에 걸리면 일부 접촉면에 과부하가 생겨 수명이 크게 줄어듭니다. 형상 · 위치 공차를 지켜 장착해 주십시오. 자세한 식과 그림은 아래 카탈로그 PDF 를 참고하십시오.
취급 · 윤활
- 정밀 부품이므로 충격 · 먼지 · 습기를 피해 보관하고, 쓰기 직전에 포장을 여십시오
- 장착 전 청결 확인 — 볼 궤도나 너트 안의 이물은 마모와 조기 고장의 원인
- 볼너트는 장착 슬리브에 끼운 채 수평으로 옮겨야 볼이 빠지지 않습니다
- 출고 때는 방청 피막만 있으므로 사용 전 반드시 윤활
- 볼스크류는 한 번 윤활로 평생 쓰기 어렵습니다 — 정기 윤활 권장
- 권장 윤활제 : Klüber Microlube GBU Y 131 · 흑연 · MoS2 그리스는 사용 금지
- 윤활이 어려운 곳(식품 등)은 마찰 감소 코팅을 주문할 수 있습니다
맞춤 제작
표준품으로 맞지 않으면 아이헨베르거는 용도에 맞춘 스크류 · 너트를 만듭니다.
- 용도에 맞춘 너트 모양 (축 · 장착면 일체형 등)
- 특수 나사 프로파일, 하중을 높인 볼 크기
- 특수 직경 · 특수 리드, 볼 순환 수 · 줄 수 조정
- 특수 재질 (내식강 등), 마찰 감소 · 방식 코팅
- 모든 종류의 끝단 가공 (도면 기준)
- 적용 예 : 의료기기, 전자 산업, 해양 장비, 자동화, 모터스포츠 등
아이헨베르거 (Eichenberger Gewinde AG)
1953년 스위스에서 정밀 선반 공장으로 시작해 나사 제조를 해 온 회사입니다. 1988년 볼스크류 자체 개발을 시작했고, 2016년부터 Festo 그룹의 회사입니다. ISO 9001(품질) · ISO 14001(환경) 통합 경영 체계를 갖추고 있으며, 2018년 기준 직원 150명이 45개국 약 900개 고객사에 공급합니다 (수출 비중 80%).
- 1953 Hans Eichenberger 정밀 선반 공장 설립
- 1986 Eichenberger Gewinde AG 로 이름 변경
- 1988 볼스크류 자체 개발 시작
- 1995 자동화 생산 도입
- 2016 Festo 그룹 편입
자주 묻는 질문
A. 일반 전조 볼스크류는 C7급(300 mm당 약 50 µm) 수준이지만, 아이헨베르거 Carry 는 G5 등급에서 300 mm당 23 µm 이하로 연삭 C5급(18 µm)에 가까운 리드 정밀도를 냅니다. 다만 연삭 C5와 완전히 같은 등급은 아니며, C3 이상이 필요한 곳에는 연삭 볼스크류가 맞습니다.
A. 자동화 장비, 액추에이터, 프레스, 일반 정밀 위치 결정 장치처럼 300 mm당 20 ~ 30 µm 정도의 리드 오차가 허용되는 곳에 잘 맞습니다. 정밀 공작기계, 반도체 정밀 스테이지, 측정기처럼 수 µm 단위가 필요한 곳은 연삭 C3 이상을 권합니다.
A. 나사산을 깎지 않고 눌러 만들기 때문에 소재의 결이 끊기지 않고, 냉간 성형으로 강도가 높아지며, 나사 측면과 골의 표면이 매끄럽고 노치에 덜 민감합니다. 같은 정밀도라면 연삭품보다 경제적입니다.
관련 자료
 |
본 사이트 내의 게시된 모든 자료 등에 대한 저작권은 세라폭시에 있습니다. 무단으로 도용, 복사, 재배포, 2차 변형 등을 할 경우 민, 형사상 법적 조치 등 저작권법에 의거하여 처벌 받을 수 있습니다. 1992년 설립된 성보상사를(현 산울) 전신으로 국가 연구소/산학협력단 지원목적 서비스 브랜드로 34년 이상의 노하우를 공유합니다. 상호 : 주식회사 산울 사업자 : 119-86-24130 전화 : 02-2611-5574 팩스 : 02-2611-5575 이메일 : sanul1996@gmail.com 주소 : 서울 금천구 두산로 70 현대지식산업센터 B타워 10층 1003 (우08584) |